
Ենթակառուցվածքների և հեղուկ փոխադրման համակարգերի սրտում, դյուրահալ երկաթե խողովակաշարի յուրաքանչյուր հատված տեղափոխում է ոչ միայն ջուր և գազ, այլև քաղաքային զարգացման և քաղաքացիների բարեկեցության զարկերակը: Այստեղ որակը ավելին է, քան պարզապես դատարկ խոսքեր. դա հավատք և նվիրվածություն է, որը հյուսված է պողպատի յուրաքանչյուր դյույմի մեջ և ինտեգրված է յուրաքանչյուր գործընթացում:ԴԻՆՍԵՆ, լիովին գիտակցելով այս կարևոր պատասխանատվությունը, մարմնավորում է որակի իր անսասան հետապնդումը՝ ISO2531 միջազգային ստանդարտին բացարձակապես հետևելու և այն գերազանցելու միջոցով, ցուցադրելով որակի ստուգման խիստ սիմֆոնիա։ISO2531 դյուրաթելային երկաթե խողովակներ.
Ստանդարտը սահմանում է ջրի փոխադրման համար (օրինակ՝ խմելու ջուր, ոռոգման ջուր և այլն) օգտագործվող դյուրահալ երկաթե խողովակների, միացումների, պարագաների և դրանց միջերեսների տեխնիկական պահանջները, փորձարկման մեթոդները և որակի վերահսկումը։
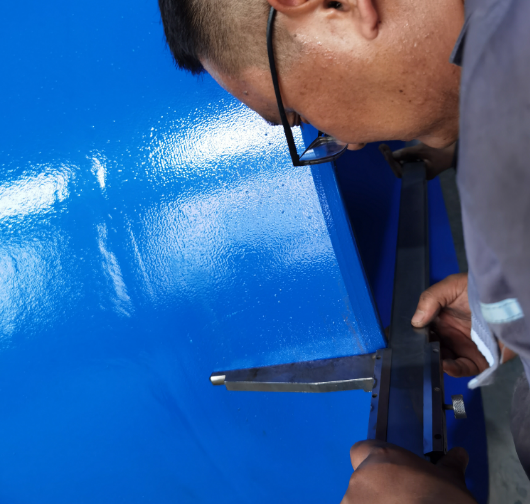
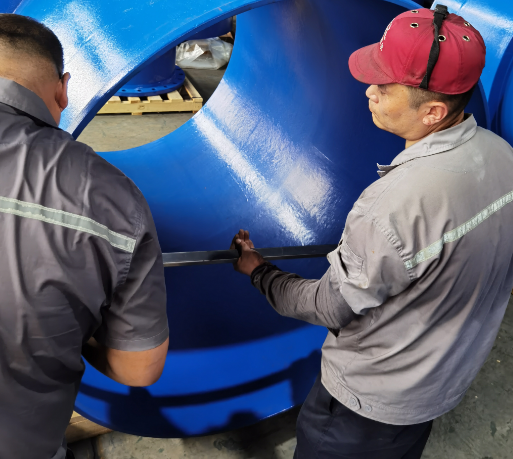
1. Դյուրակիր երկաթե խողովակDE
Խոռոչի արտաքին տրամագիծը կարելի է որոշել՝ շրջագիծը չափիչ ժապավենով չափելով։ Կամ, լայնական հատույթի ուղղահայաց կետերում պետք է կատարել երկու չափում լարաչափով։Օվալության բանաձևը հետևյալն է՝ Օվալություն = (A1-A2)/(A1+A2):
2.Դյուրակիր երկաթե խողովակID
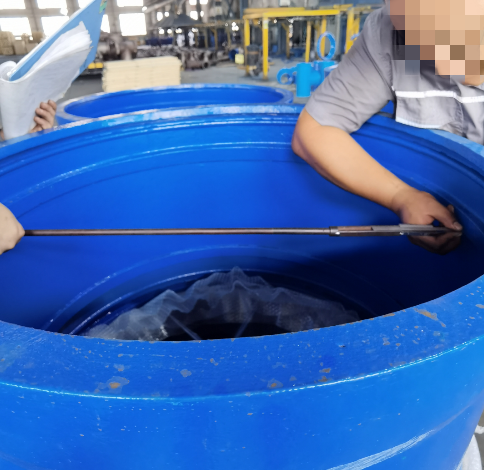
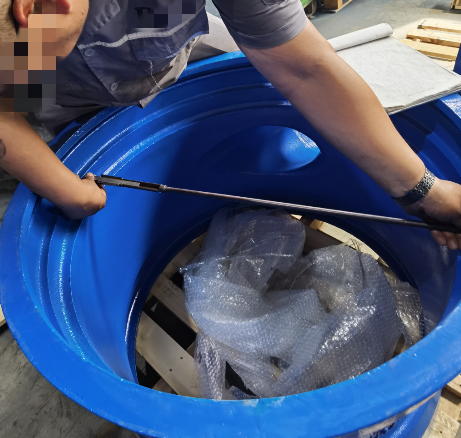
Կենտրոնախույս ձուլածո դյուրաբեկ երկաթե խողովակի ներքին տրամագիծը մոտավորապես հավասար է դրա անվանական տրամագծին՝ DN արժեքին, միլիմետրերով։
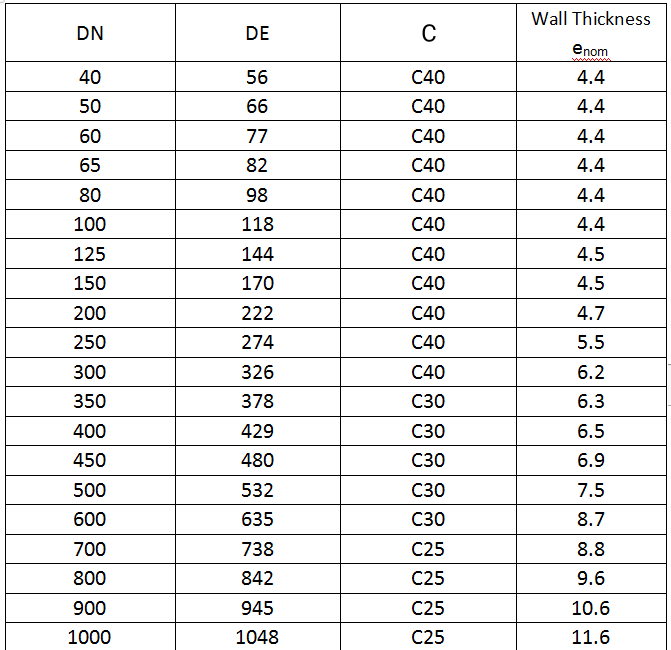
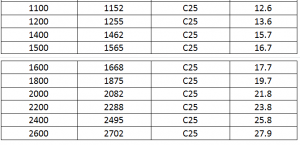
3. Դյուրակիր երկաթե խողովակՊատի հաստությունը
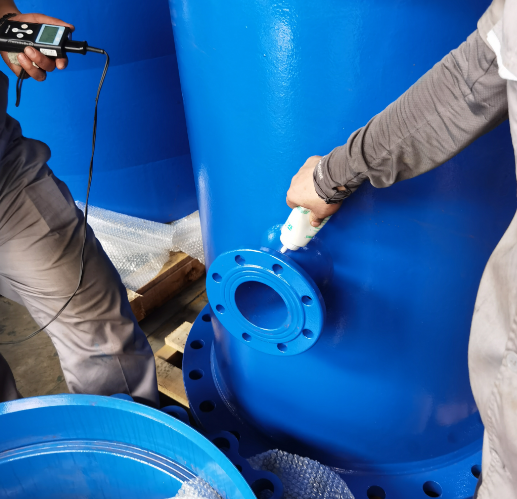
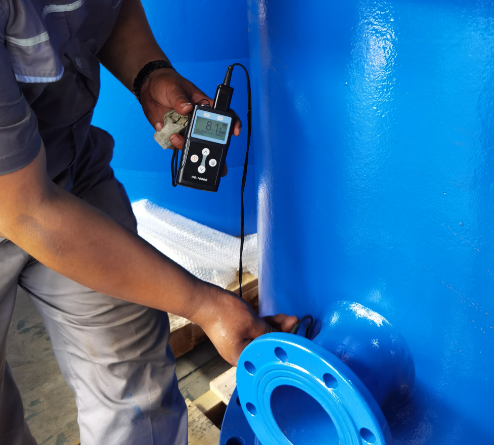
Չափման ենթակա տեղը կպչելու համար օգտագործեք ուլտրաձայնային հաստաչափ՝ որոշակի կապակցող նյութով: Սարքի ճշգրտությունը 0.1 մմ է: Չափման դիրքը արտադրանքի յուրաքանչյուր ծայրում առնվազն երկու հակադիր տեղ է: Չափման արդյունքները համապատասխանում են հետևյալ աղյուսակին.
4. Դյուրաթելային երկաթե խողովակի երկարությունը
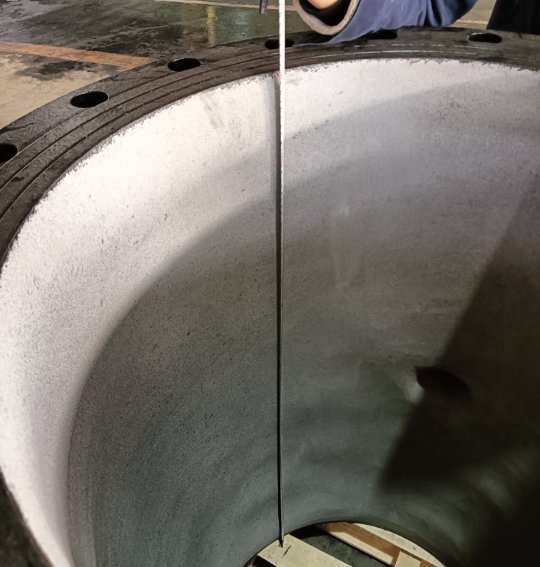
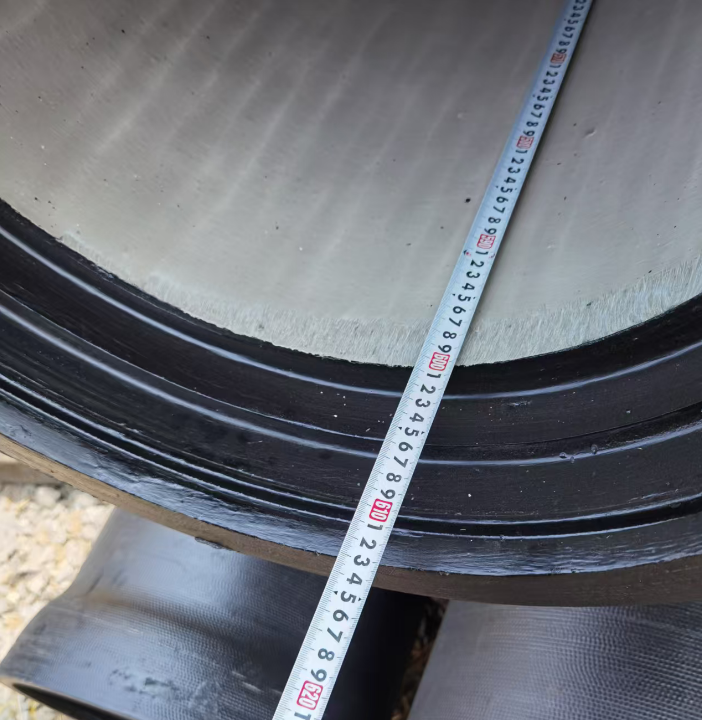
5. Էլիպտիկություն
Ձուլված խողովակի լայնական հատվածքի կլորությունը։
Ձվաձեւություն = 100 x (A1-A2) / (A1+A2)
A1: առավելագույնը A2: Մինի
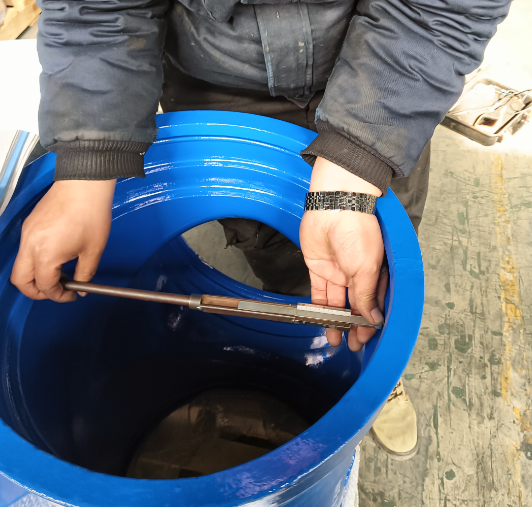
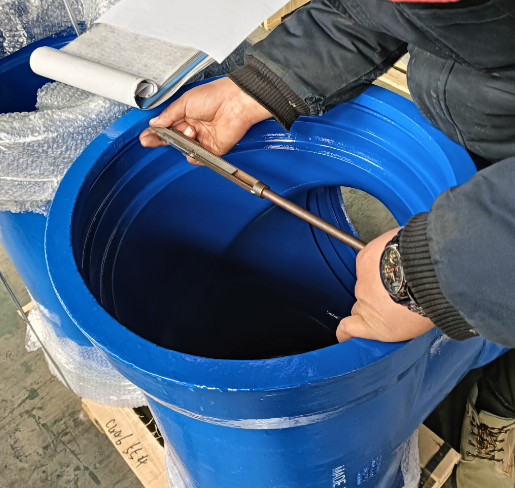
6. Ուղիղություն
Ձուլված խողովակները պետք է լինեն ուղիղ, առավելագույն շեղումը չպետք է գերազանցի արդյունավետ երկարության 0.125%-ը (6000 x 0.125% = 7.5 մմ):Եթե խողովակը անխոչընդոտ է, ապա ուղիղության համար պետք է կատարվի տեսողական զննում: Կասկածի դեպքում պետք է կիրառվի հետևյալ մեթոդը:Խողովակը առանցքային ուղղությամբ պտտեք երկու հենարանների կամ գլանների վրա՝ դրա ուղիղությունը ստուգելու համար: Հենարանների/գլանների միջև հեռավորությունը պետք է լինի խողովակի ստանդարտ երկարության առնվազն 2/3-ը: Պետք է որոշվի ուղիղությունից առավելագույն շեղման կետը, և շեղումը չպետք է գերազանցի 7.5 մմ սահմանը:
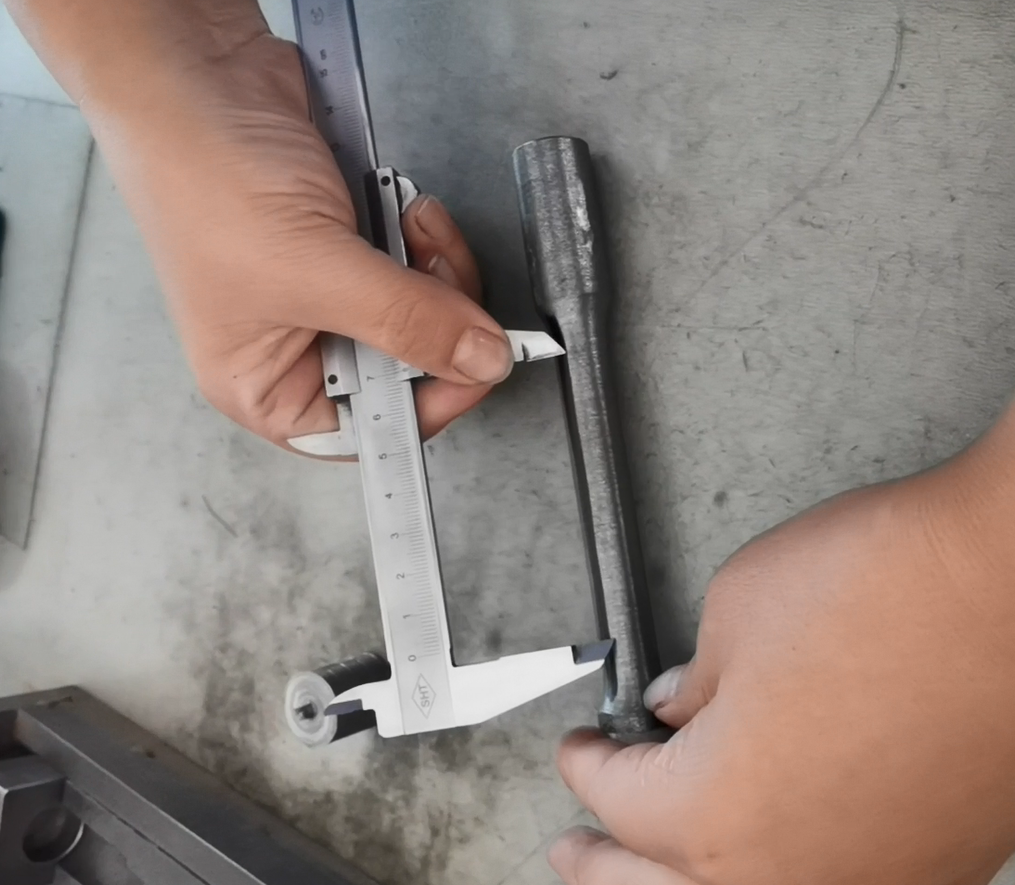
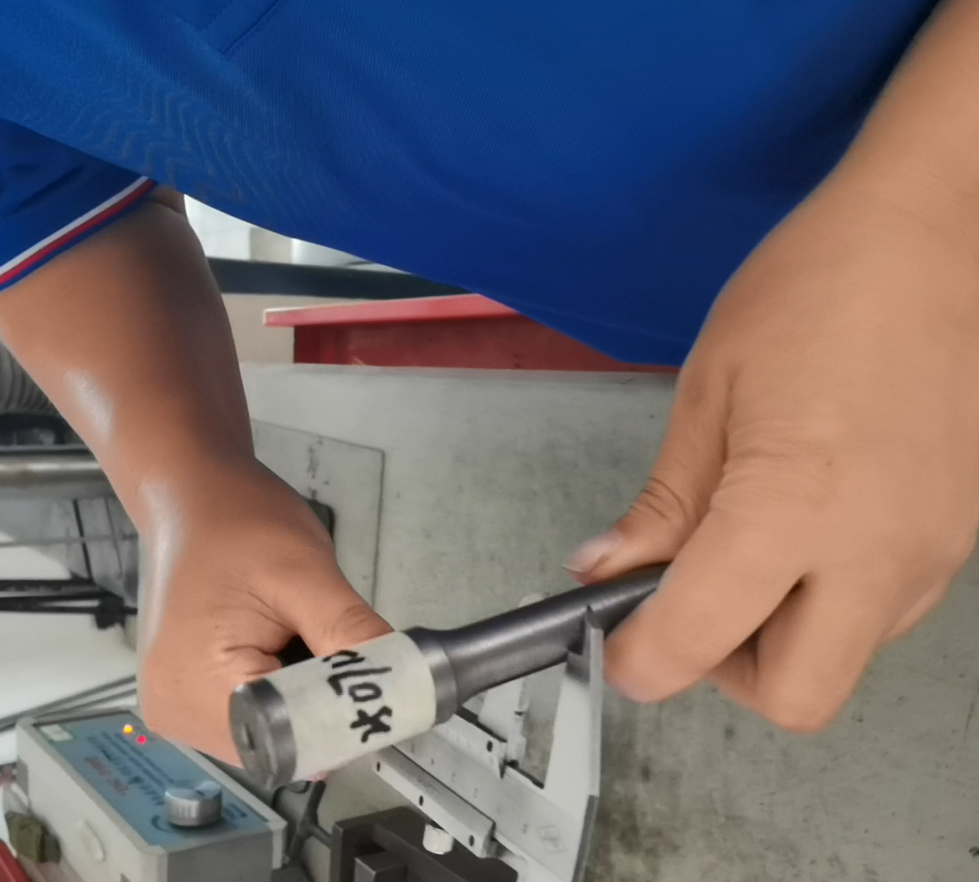
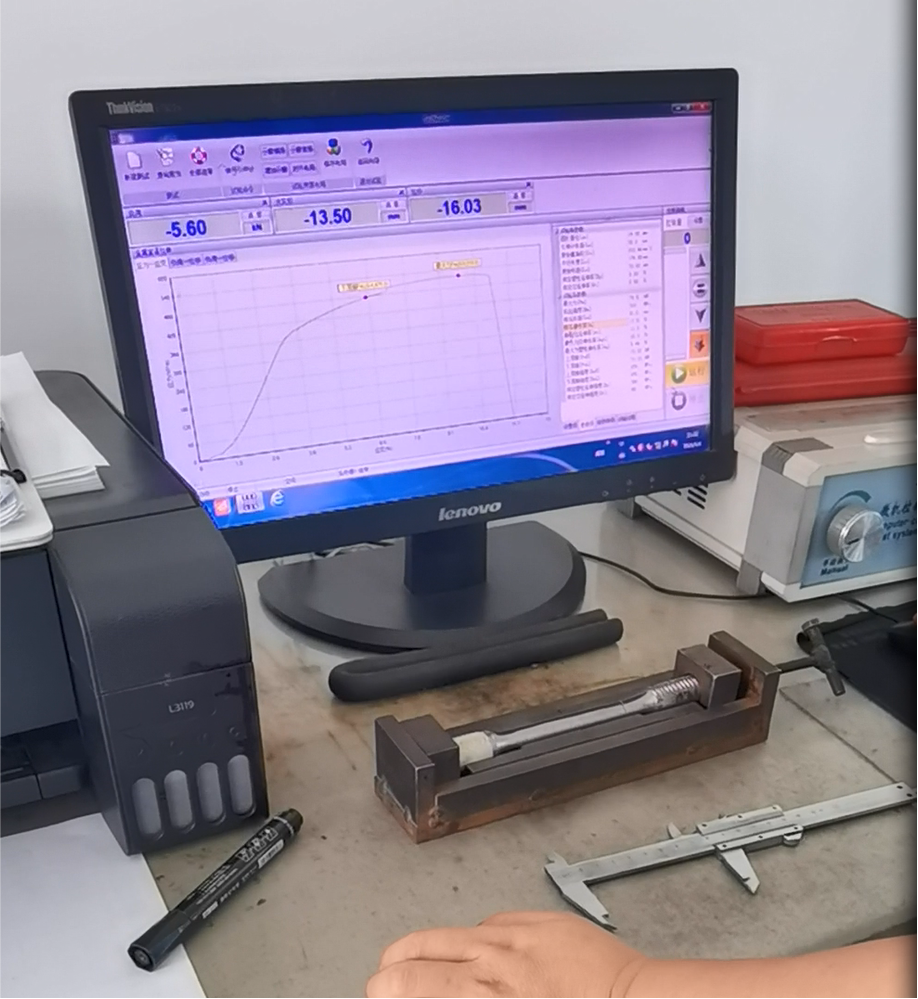
7. Ձգման հատկություններ
Որակավորման չափանիշներն են հետևյալը՝
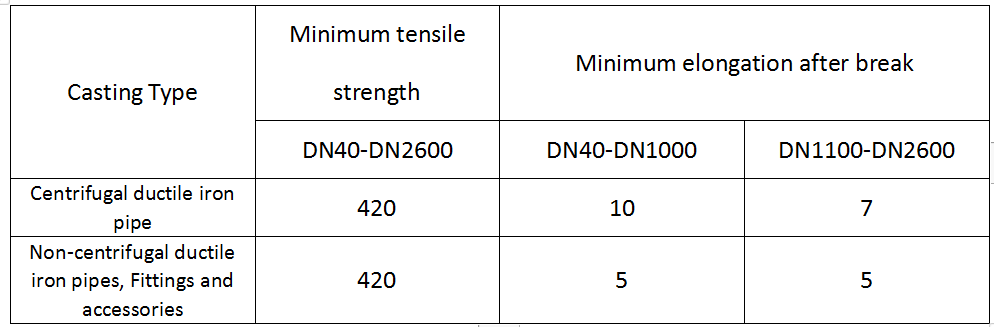
Ձախողման չափանիշներ՝ Փորձարկման համար վերցրեք նույն նմուշային օղակից երկու փորձարկման ձողեր։ Եթե կրկնօրինակ նմուշում մեկ փորձարկման ձողի մեխանիկական հատկությունները չեն համապատասխանում պահանջներին, խողովակների խմբաքանակը կվերանայվի, և կիրականացվի խափանումների կարգավորման գործընթաց։
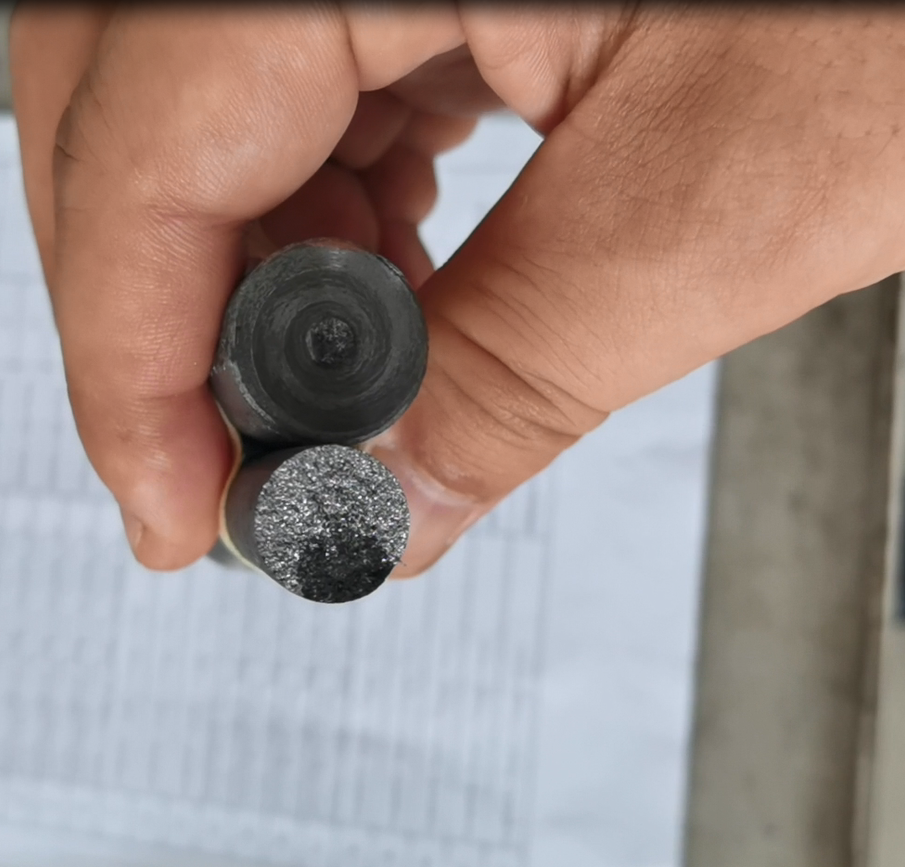
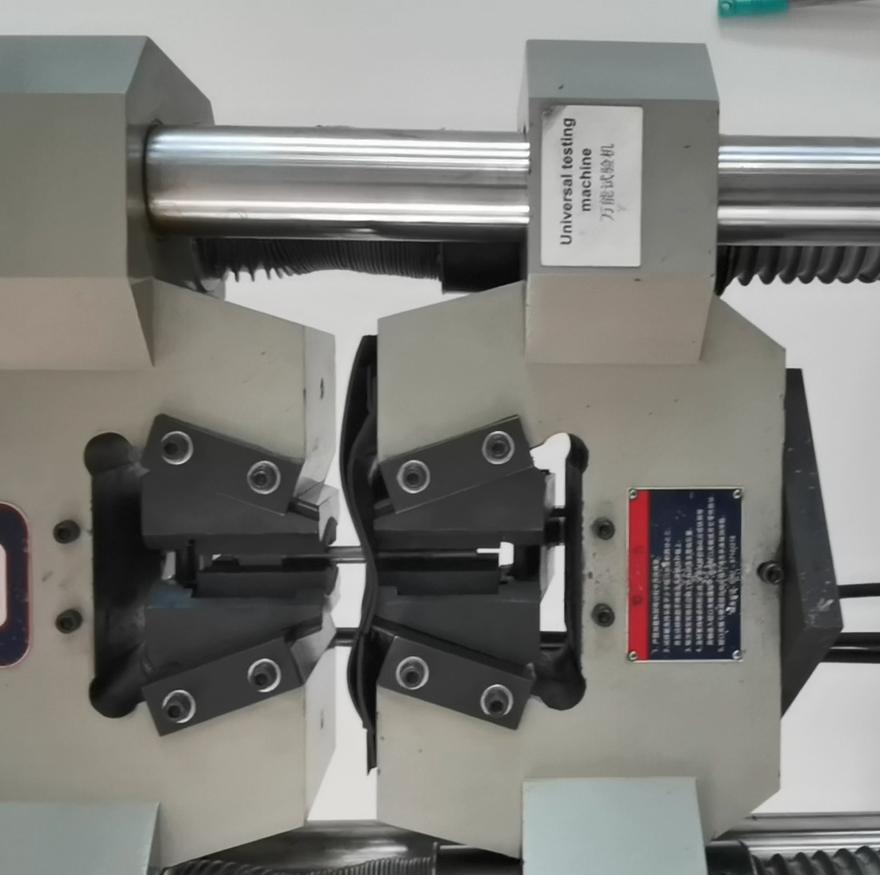
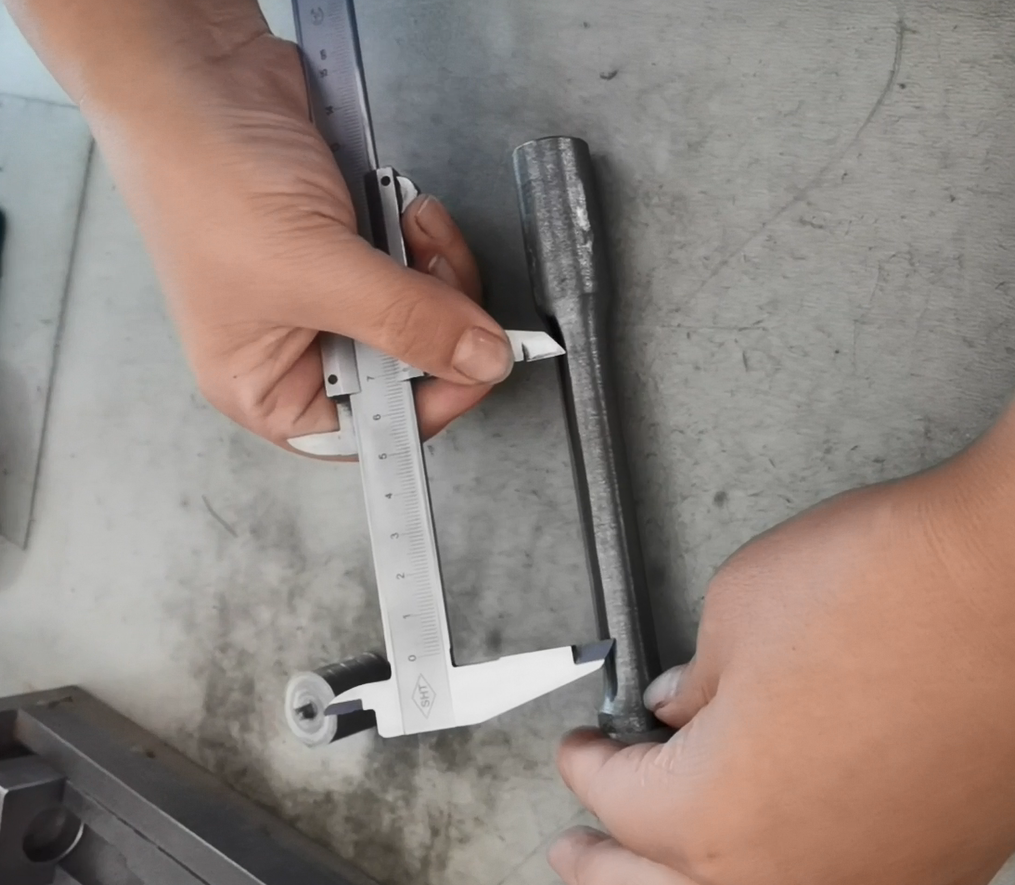
8. Բրինելի կարծրություն
Բրինելի կարծրության չափիչը գործում է՝ որոշակի տրամագծով պողպատե գնդիկը որոշակի արագությամբ նմուշի մակերեսին սեղմելով որոշակի փորձարկման ուժի ազդեցության տակ։ Այնուհետև ուժը վերանում է, երբ որոշակի փորձարկման ուժը պահպանվում է որոշակի ժամանակ։ Մետաղի Բրինելի կարծրությունը արտահայտվում է որպես խորշման գնդաձև մակերեսի մակերեսի վրա կիրառվող միջին ճնշում։ Բրինելի կարծրության թեստը չի ազդում նմուշի մանրադիտակային տարանջատման կամ կազմի անհամասեռության վրա։ Հաշվարկելով խորշման մակերեսի և կիրառվող բեռի հարաբերակցությունը, այն օբյեկտիվորեն գնահատում է նյութի հատկությունները, ինչպիսիք են ճկունությունը և մաշվածության դիմադրությունը, և հաճախ օգտագործվում է որպես արդյունաբերական որակի վերահսկողության հղման չափանիշ։
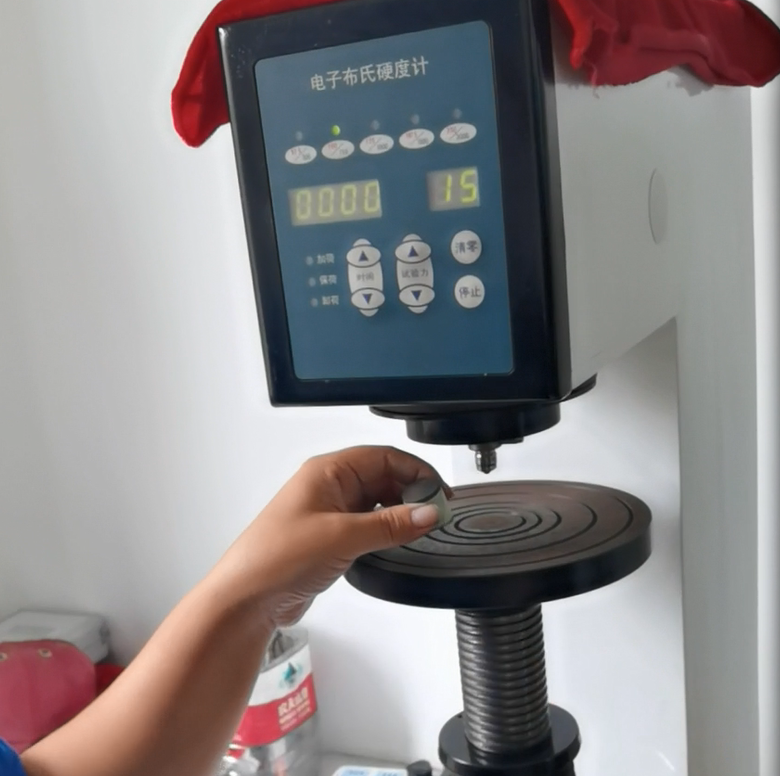
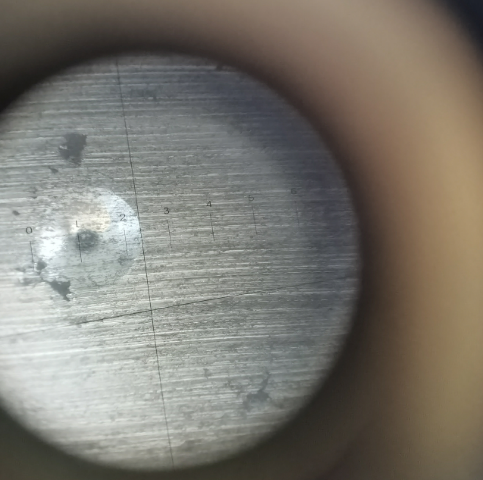
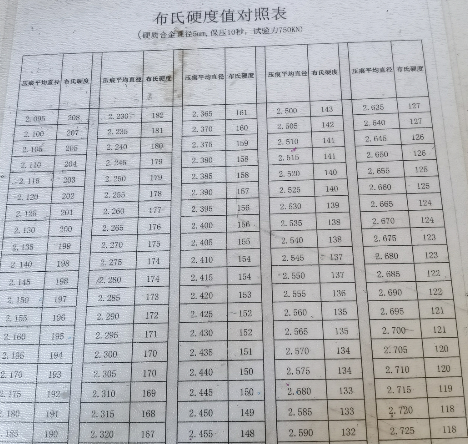
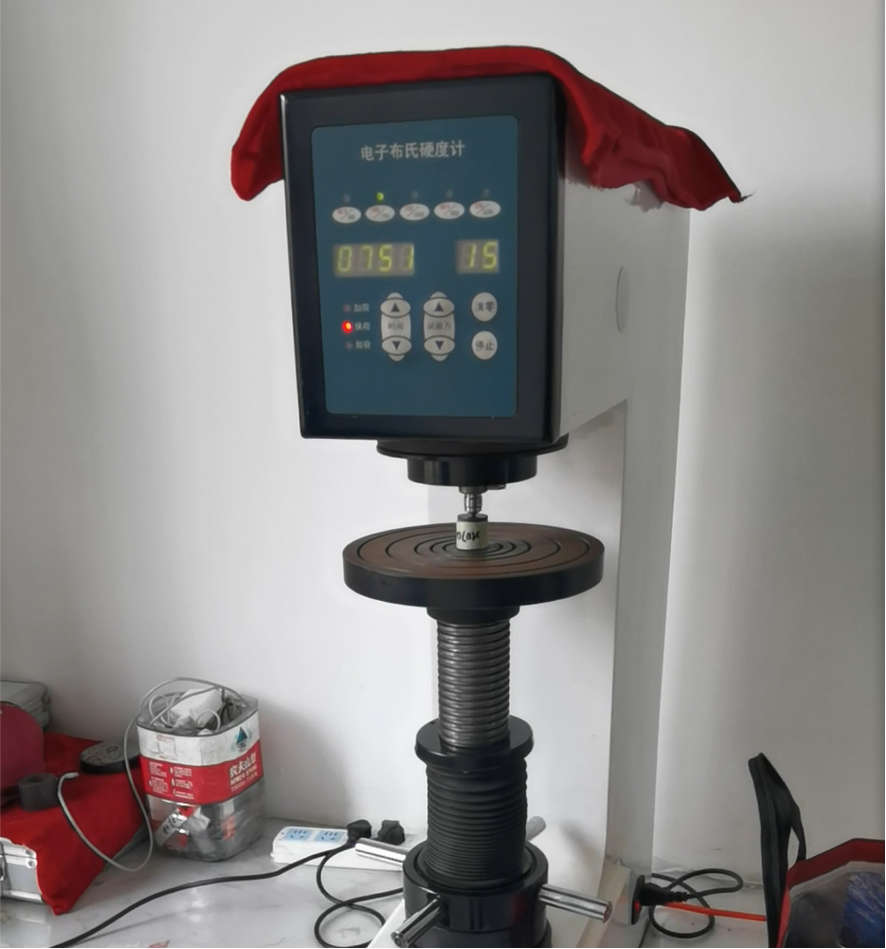
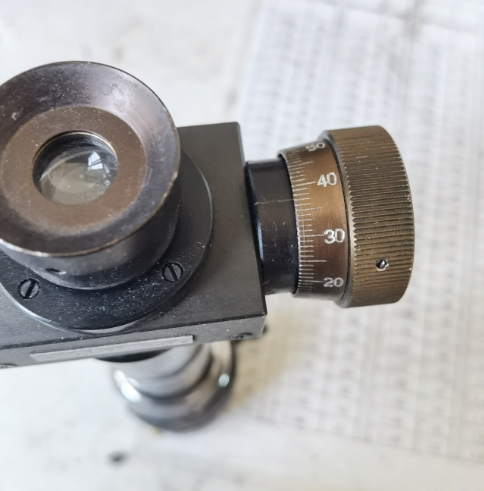
Կենտրոնախույս դյուրահալ երկաթե խողովակների Բրինելի կարծրությունը չպետք է գերազանցի 230 HBW, իսկ ոչ կենտրոնախույս դյուրահալ երկաթե խողովակների, ամրակների և պարագաների Բրինելի կարծրությունը չպետք է գերազանցի 250 HBW: Եռակցված մասերի ջերմային ազդեցության գոտին թույլատրվում է ունենալ ավելի բարձր Բրինելի կարծրության արժեք:
9. Դյուրաթելային երկաթի քիմիական կազմը, սպեկտրալ հայտնաբերում
Սպեկտրոսկոպիկ մեթոդները կարող են իրական ժամանակում վերլուծել դյուրաթել երկաթի մեջ հիմնական տարրերի, ինչպիսիք են սիլիցիումը և մագնեզիումը, պարունակությունը (օրինակ՝ սիլիցիումի վերջնական պարունակությունը անմիջականորեն ազդում է ֆերիտային դյուրաթել երկաթի ցածր ջերմաստիճանային հարվածային դիմադրության վրա), փոխարինելով բարձր արագության փորձարկման ավանդական քիմիական մեթոդները և ուղղորդելով նախնական ձուլման գործընթացի ճշգրտումները: Ածխածնի և ծծմբի նման տարրերի բաշխումը չափելով՝ մենք ապահովում ենք, որ գրաֆիտի հանգույցայնության արագությունը (գնդաձևացման արագություն ≥90%) համապատասխանում է պահանջվող ձգման ամրությանը (≥420 ՄՊա) և երկարացմանը (≥10%): Ձուլման գործընթացի ընթացքում մետաղի կազմի իրական ժամանակի մոնիթորինգը նվազեցնում է ջարդոնը և բարելավում դյուրաթել երկաթե խողովակների և ամրակների ներքին որակը:
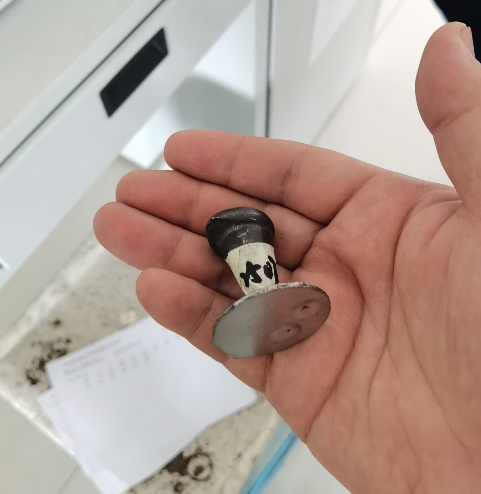
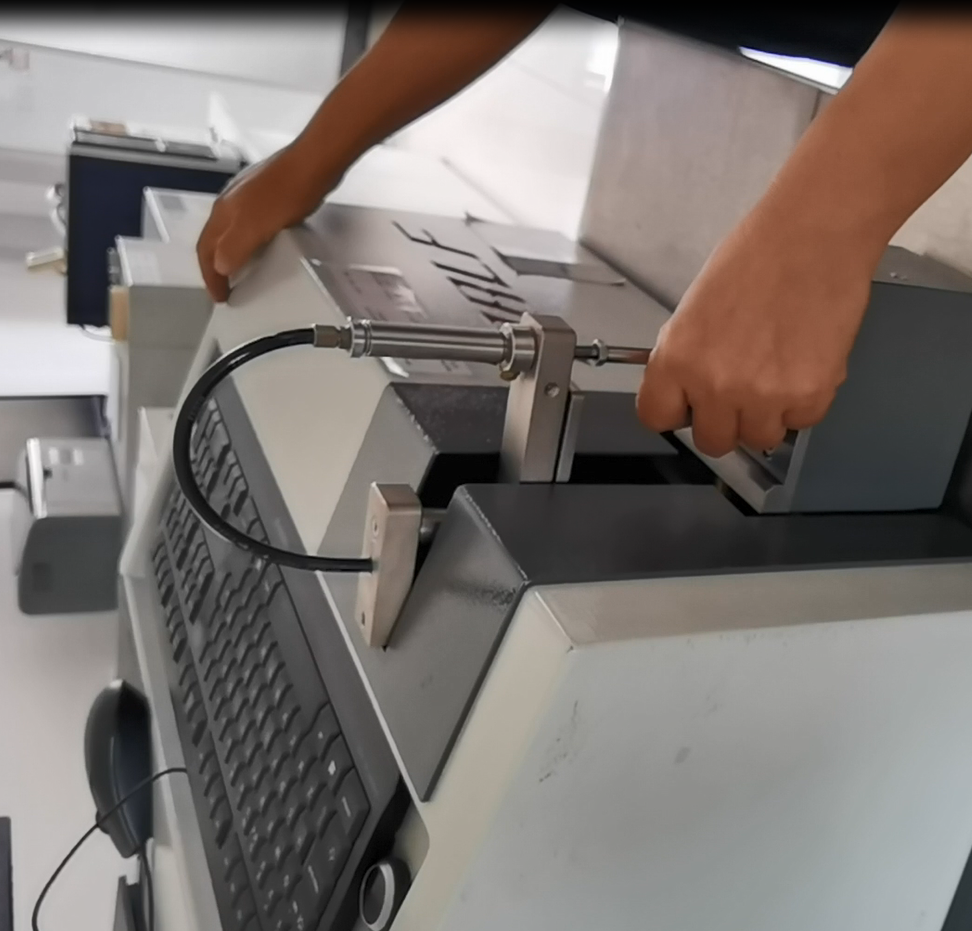
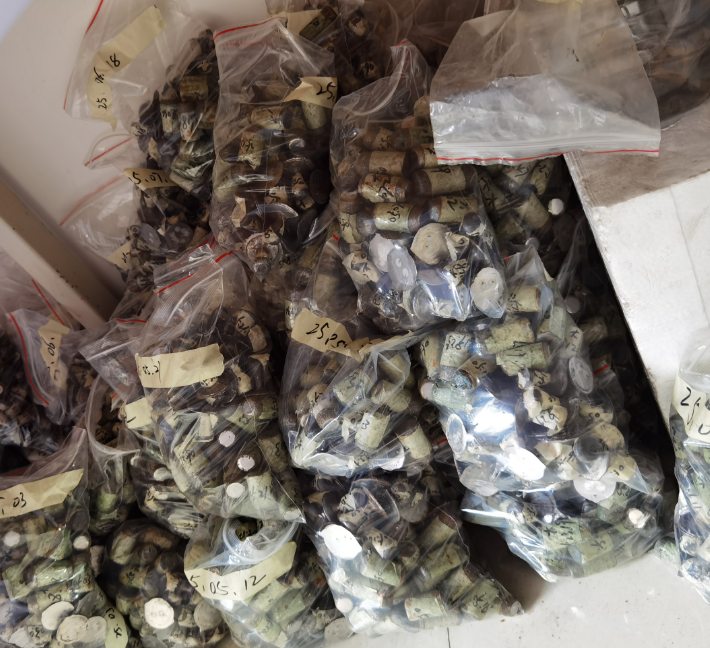
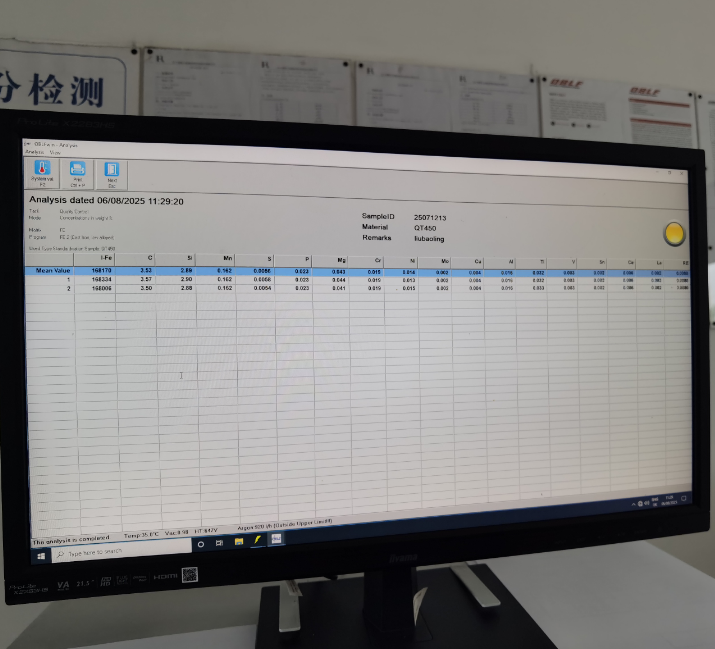
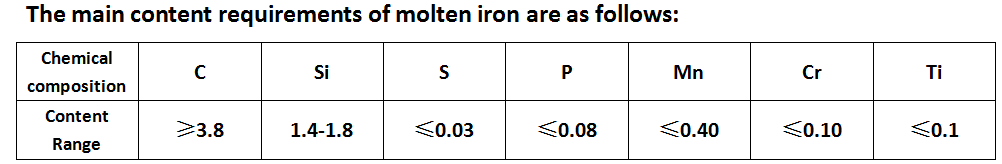
Հալված երկաթի հիմնական բաղադրիչների վերահսկման պահանջները սֆերոիդացումից հետո
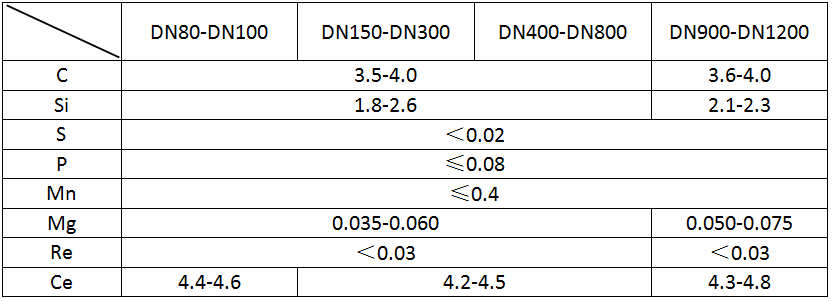
Ստացեք որակի ստուգման ամբողջական զեկույցը
Հրապարակման ժամանակը. Սեպտեմբերի 11-2025



