ԴԻՆՍԵՆ խողովակԿենտրոնանում է խողովակաշարերի բիզնեսի վրա: Հարուստ փորձով և առաջադեմ տեխնոլոգիաներով, դրա արտադրանքը ներառում է դյուրահալ երկաթե խողովակներ, թուջե խողովակներ (նաև կոչվում են SML խողովակներ), խողովակների միացումներ և միացումներ և այլն, որոնք լայնորեն կիրառվում են ենթակառուցվածքների, շինարարության, ջրամատակարարման, հյուրանոցների, օդանավակայանների և էներգետիկայի ոլորտներում: Այն հուսալի խողովակաշարային լուծումների մատակարար է բազմաթիվ խոշոր նախագծերի համար:
Խողովակաշարերի արտադրության գործընթաց
1.Հումքի հալեցում
Հումք՝ թուջ՝ խողովակների և միացումների արտադրության համար։
Աքսեսուարների համար անհրաժեշտ է № 15 երկաթ, իսկ խողովակների համար՝ № 20 երկաթ։
Ստորև նկարում պատկերված է էլեկտրական վառարան, որն օգտագործում է էլեկտրականություն՝ հացի երկաթը հալված երկաթի վերածելու համար։
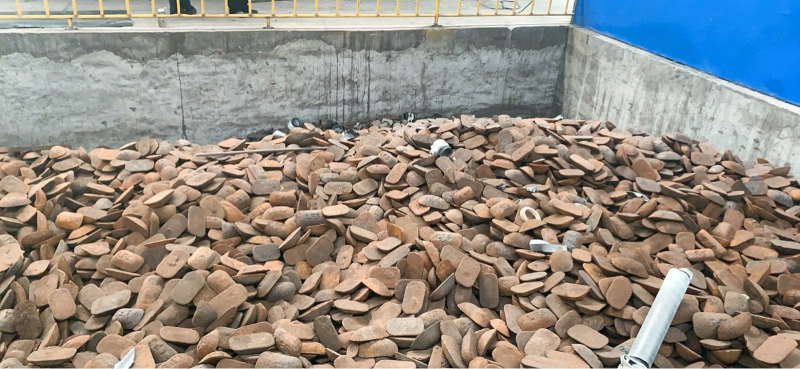
Չուգուն
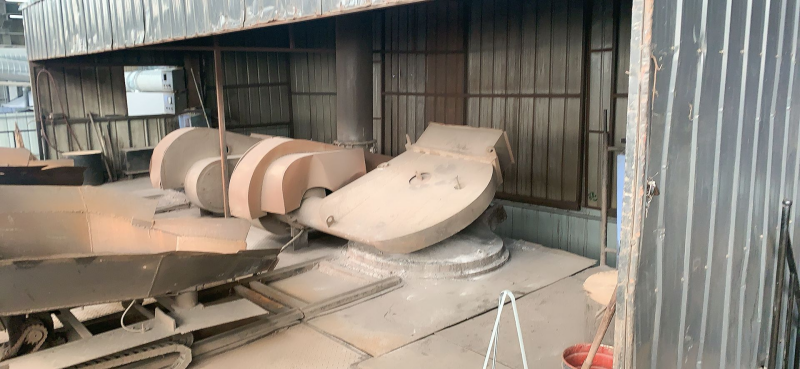
Էլեկտրական վառարան
2.Կենտրոնախույս ձուլում
Անհրաժեշտության դեպքում նախապես փոխարինեք ցենտրիֆուգի համար համապատասխան տրամագծի խողովակի կաղապարը։
Հալված երկաթը հոսքային խողովակի միջոցով ներսից դեպի դուրս ներարկվում է բարձր արագությամբ պտտվող ցենտրիֆուգային կաղապարի մեջ։
Հալված երկաթի քանակը հաշվարկվում է ձուլված խողովակի տրամագծի համաձայն։
Խողովակը ձևավորվելուց և սառեցվելուց հետո այն կհանվի խողովակի կաղապարից, և որակի տեսուչը կստուգի դրա տեսքը և կկշռի այն։ Որակավորված մասնագետները կանցնեն հետագա աշխատանքներին։
Խողովակի կաղապարը 3 մետրից մեծ է, ինչը հարմար է գլխիկի կամ պոչի անհավասար ձևավորված մասերը հետագայում կտրելու համար։
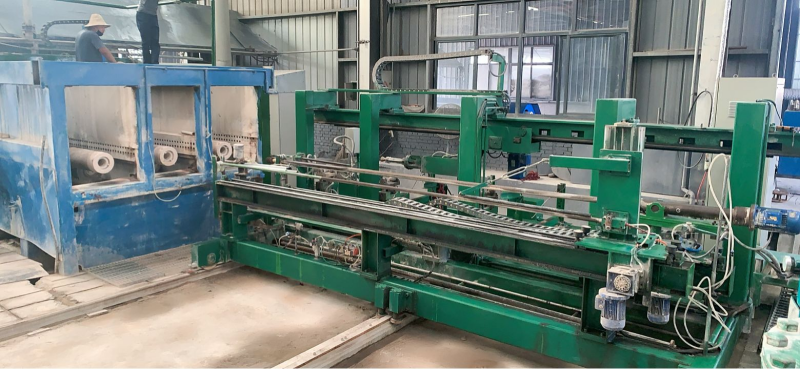
Ցենտրիֆուգ
3. Խողովակների կտրում, ստուգում և հղկում
Որակավորված խողովակներ ընտրելուց հետո աշխատողները կկտրեն գլխամասի և պոչամասի անհավասար ձևավորված մասերը՝ խողովակի արդյունավետ երկարությունը 3 մ պահպանելու համար։
Կտրման ավարտից հետո կիրականացվի ևս մեկ ստուգում՝ վերահալման համար անհավասար պատի հաստությամբ և էլիպսաձև դեֆորմացիայով խողովակներ ընտրելու համար։
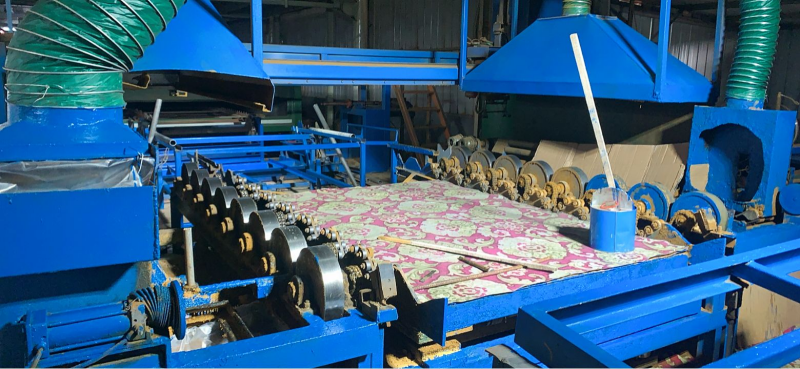
Փայլեցումը պահանջում է խողովակի ինչպես ներսի, այնպես էլ դրսի փայլեցում՝ ապահովելու համար, որ ներսի և դրսի մասերը հարթ լինեն և հարմար լինեն հետագա ներկման համար:
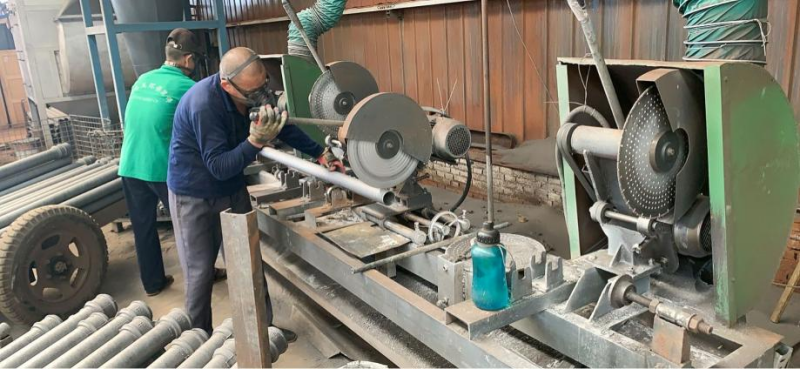
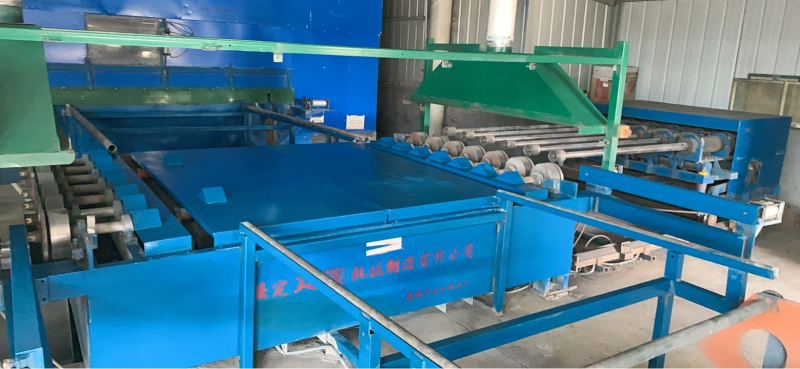
Հղկող մեքենա
4. Ներքին և արտաքին ցողում
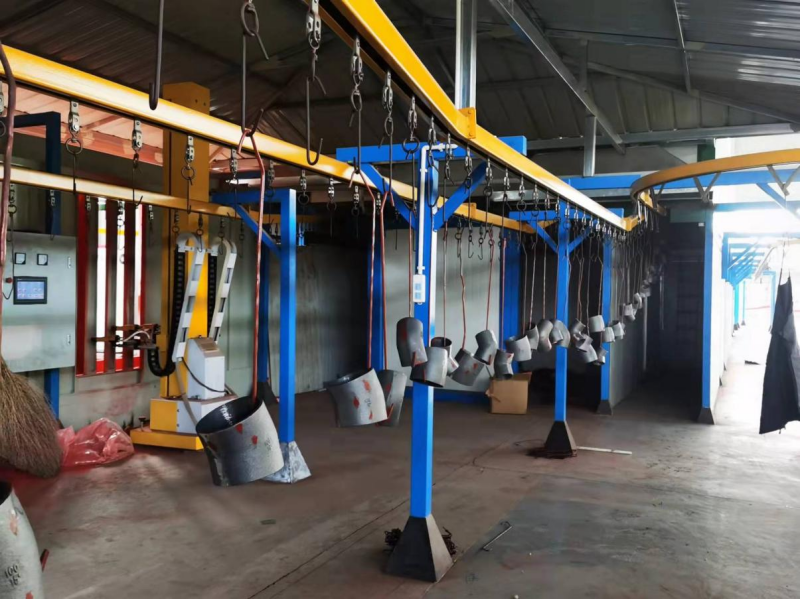
Հղկված խողովակի ներքին պատը պետք է պահվի հատկապես հարթ և մաքուր։ Չորացնելուց և տաքացնելուց հետո ներքին պատը մշակվում է հակակոռոզիոն լուծույթով, այսինքն՝ ցողվում է դեղին էպօքսիդային ներկով։
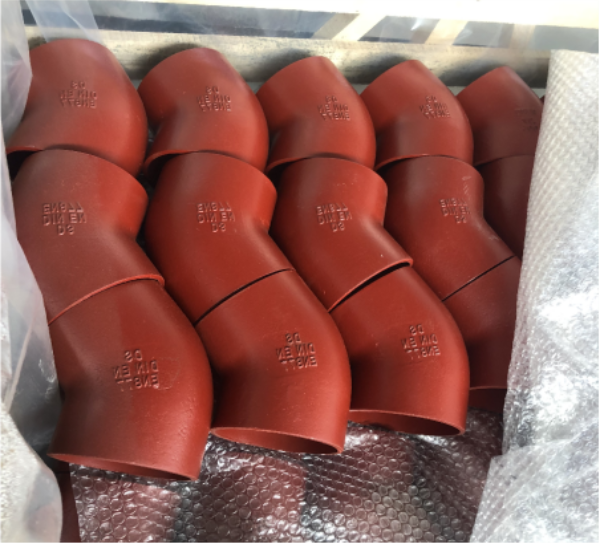
Նույն գործողությունը կատարվում է նաև արտաքին մասում՝ ցողված կարմրավուն-շագանակագույն էպօքսիդային ներկով։
Գործարանը պարբերաբար կվերցնի նմուշներ և կստուգի արտադրանքի խմբաքանակը՝ համոզվելու համար, որ արտադրանքի հատկությունները համապատասխանում են EN877 ստանդարտի պահանջներին։
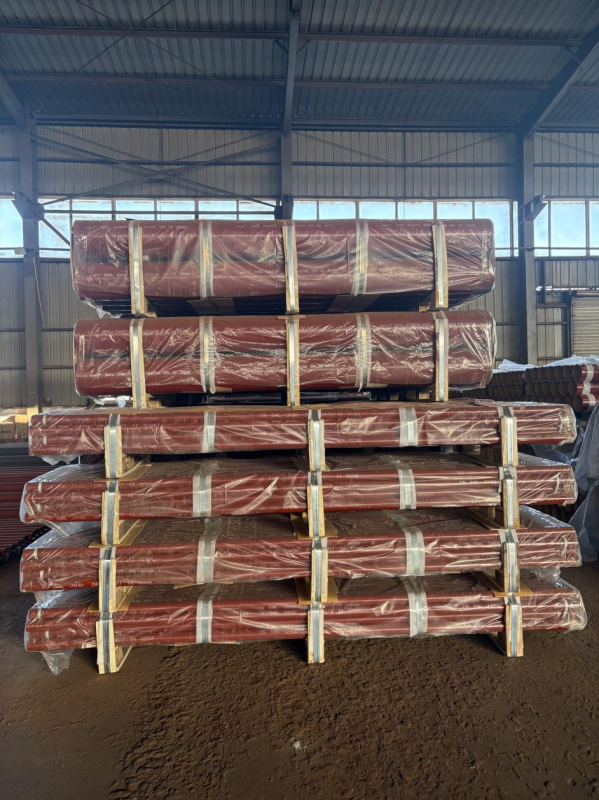
5. Չորացում, կտրում, ցողում, փաթեթավորում
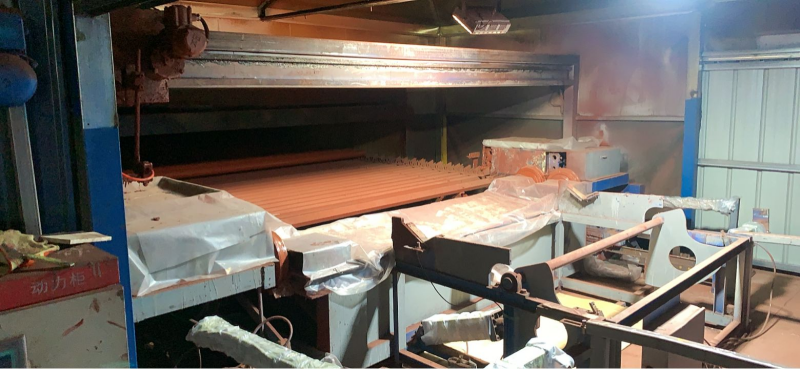
Ներկը ներսից և դրսից ցողելուց հետո խողովակը կչորացվի՝ ներկի կպչունությունն ապահովելու համար։
Չորացնելուց հետո աշխատողները կվերանորոգեն խողովակի ներկը, հատկապես երկու ծայրերը, որպեսզի ապահովեն ներկի ծածկույթը և գեղեցկությունը։
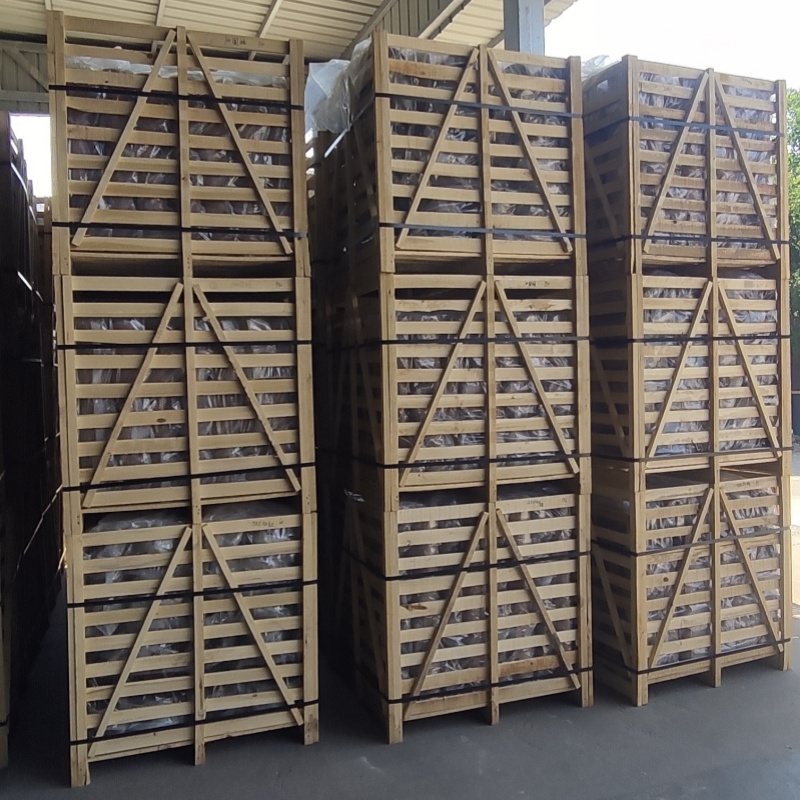
Վերջապես, խողովակի վրա կցանվի հաճախորդի ապրանքանիշը և կփաթեթավորվի հաճախորդի սովորություններին համապատասխան։
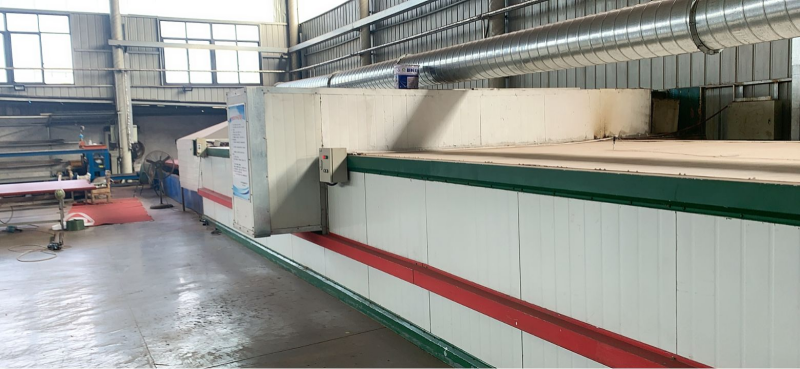
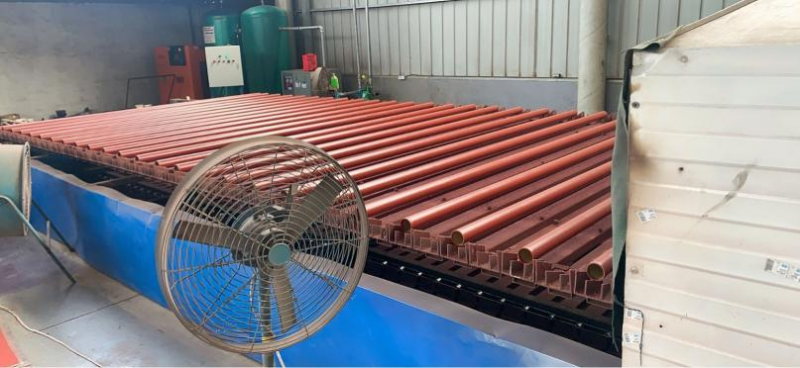
Չորանոց
Աքսեսուարների արտադրության գործընթաց
1. Ձևավորման պատրաստում
ԴԻՆՍԵՆ-ը ներկայումս ունի բոլոր մոդելների և բնութագրերի կաղապարներ: Ամեն անգամ, երբ գործարանը կազմակերպում է արտադրություն, կաղապարի ձուլվածքը և խմբաքանակի համարը պետք է փոխվեն, որից հետո աշխատողները կարող են սկսել արտադրությունը կաղապարը ստանալուց հետո:
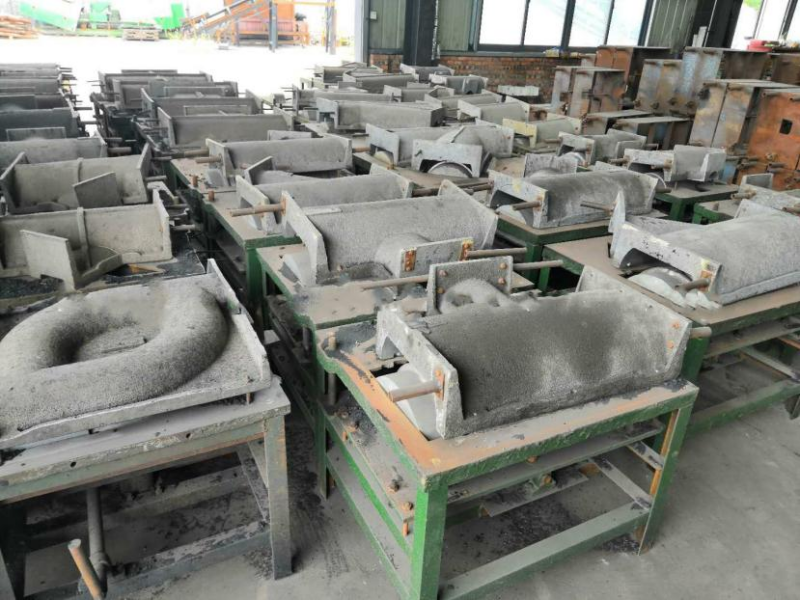
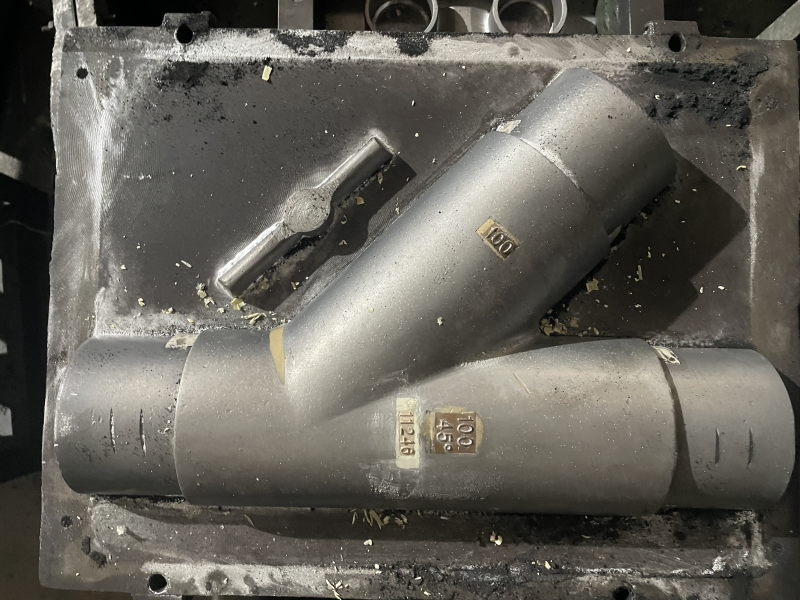
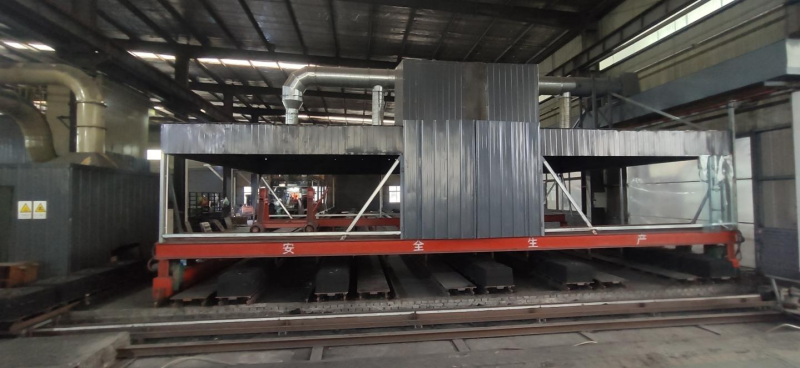
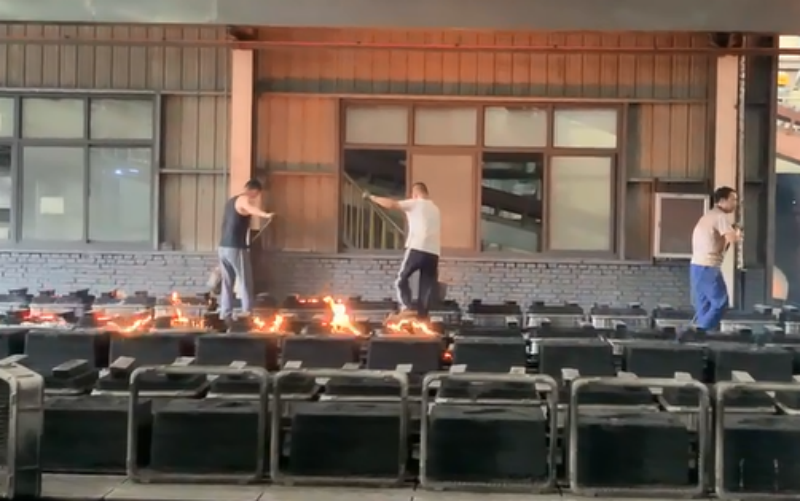
2. Ձեռքով լցնում, ավտոմատացված խողովակների արտադրության գիծ
Աշխատողները վերին և ստորին կաղապարները տեղադրում են հարթ թիթեղի վրա, դրա վրա դնում ավազի տուփը, լցնում ավազով, խտացնում և հարթեցնում։ Այնուհետև վերին և ստորին կաղապարները միացնում են իրար, ամրացնում, և հալված երկաթ լցնելուց հետո դրանք ձևավորվում են մեկ շարժումով։
Յուրաքանչյուր աշխատող կարող է օրական միջինում արտադրել 300 կգ խողովակային կցամասեր, քանի որ կաղապարի հաճախակի փոփոխությունները ոչ միայն ազդում են գործարանի արտադրական գրաֆիկի վրա, այլև անմիջականորեն ազդում են աշխատողների արտադրողականության վրա։
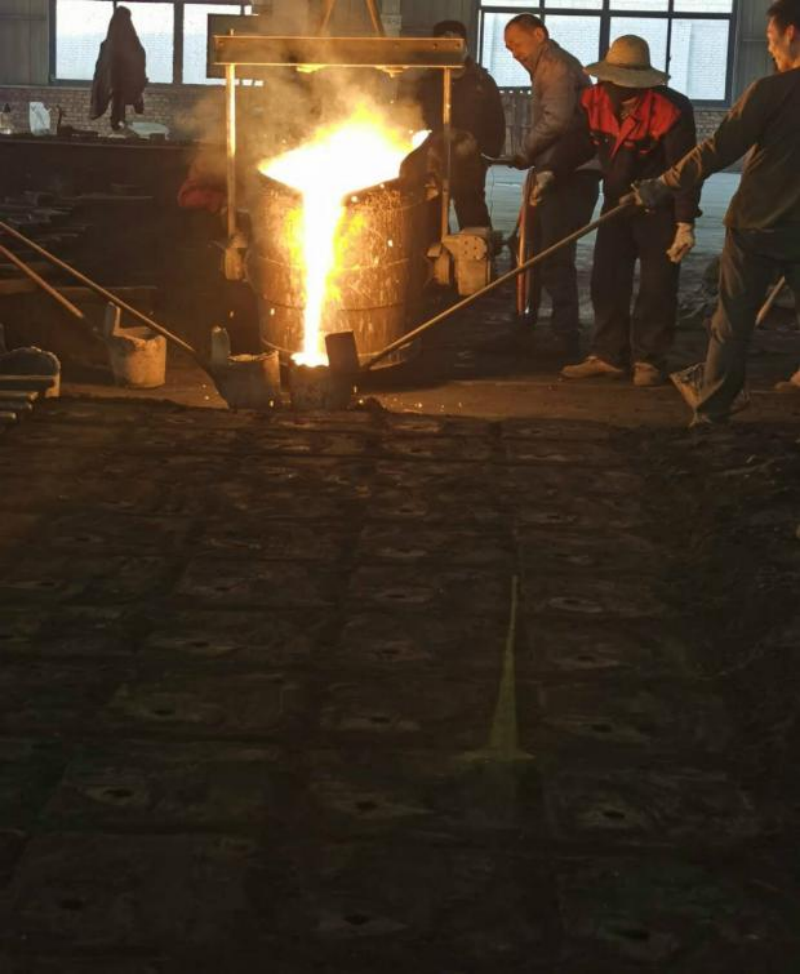
Ավտոմատացված խողովակների արտադրության գիծ, ձեռքով լցոնում
Ավանդական ձեռքով ավազի ձուլման գործընթացի համեմատ, դրա ամենամեծ առանձնահատկությունն այն է, որ այն կարող է նվազագույնի հասցնել աշխատուժի և նյութական ռեսուրսների սպառումը և մեծացնել արտադրության արդյունավետությունը՝ ապահովելով, որ արտադրանքի որակը համապատասխանի ստանդարտներին և միասնական լինեն սպեցիֆիկացիաները, ինչը կարող է մեծապես բարելավել արտադրության արդյունավետությունը և կրճատել արտադրանքի արտադրության ցիկլը։
3. Ձեռքով հղկում
Մասերի արտաքին չափսերը ապահովելու նախադրյալի համաձայն՝ աշխատողները պետք է մաքրեն դարպասները, բարձրացնող մասերը, փայլաթիթեղները, փոսիկները և մակերեսի վրայի ձուլվածքի ավազը՝ հղկելով։ Անբավարար ձուլվածքի, բանալու անցքերի կամ ավազի մաքրման հետևանքով առաջացած մսի պակասը նույնպես պետք է վերանորոգվի։ Հետագա ցողումից առաջ համոզվեք, որ ձուլվածքի մակերեսի վրայի խառնուրդները մաքուր և փայլեցված են։
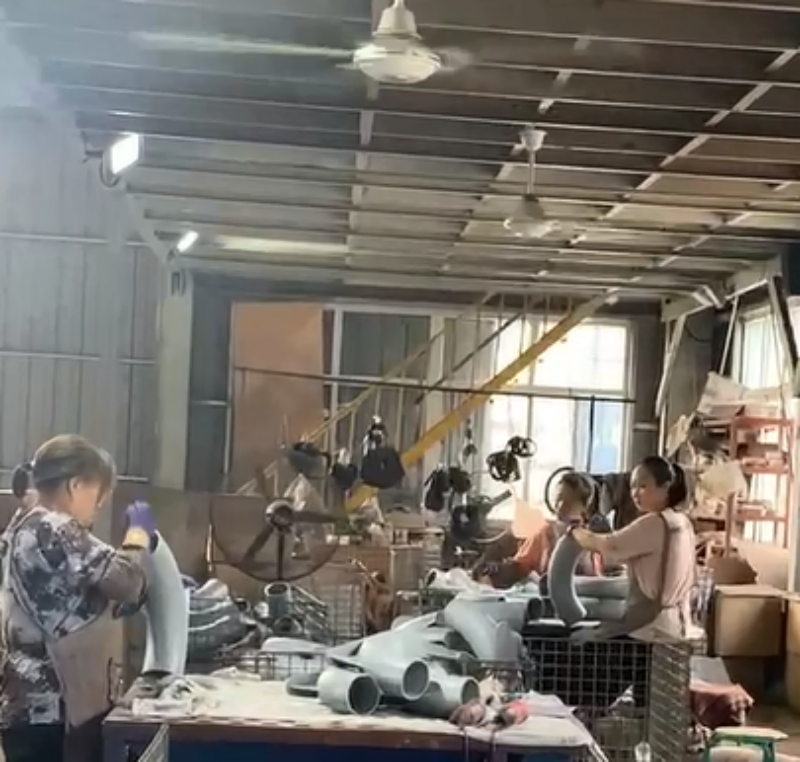
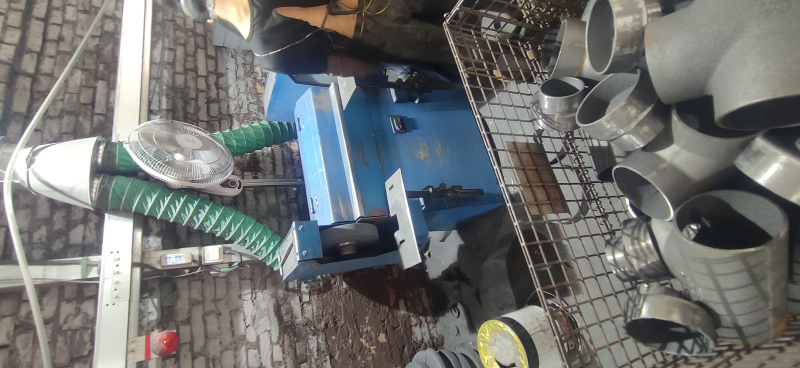
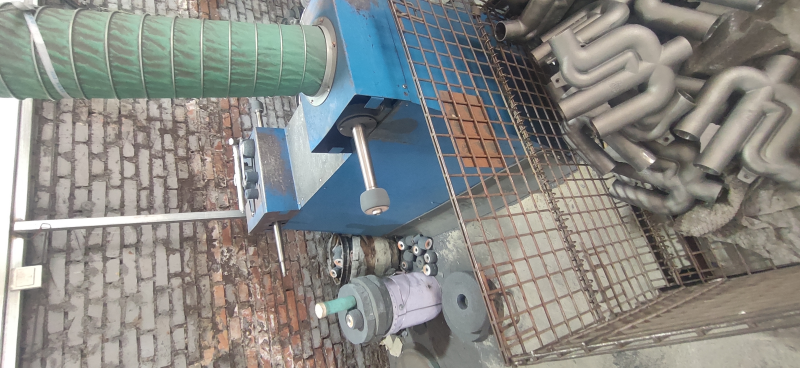
4. Արտաքին պատի փայլեցում,Ներքին պատի հղկում,Նուրբ մանրացում
5.Նկարչություն, փոշեպատում, փաթեթավորում
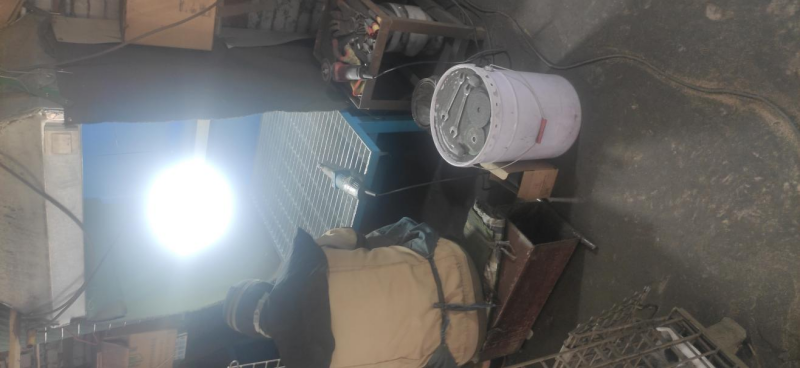
Ներկ թաթախում. Դուք պետք է նախապես տաքացնեք խողովակի կցամասերը մինչև 70-80℃ և ցողեք էպօքսիդային ներկ:
Փոշեցողում. Էպօքսիդային փոշի ցողելուց առաջ անհրաժեշտ է նախապես տաքացնել խողովակի կցամասերը մինչև 180-200℃: